销售热线:13712231900 郭先生
售后热线:18926816293 郭小姐
邮 箱:sales@gdsiao.com
网 址:http://www.gdsiao.com/
地 址:广东省韶关市曲江区东韶大道21号-3号(华南装备园)
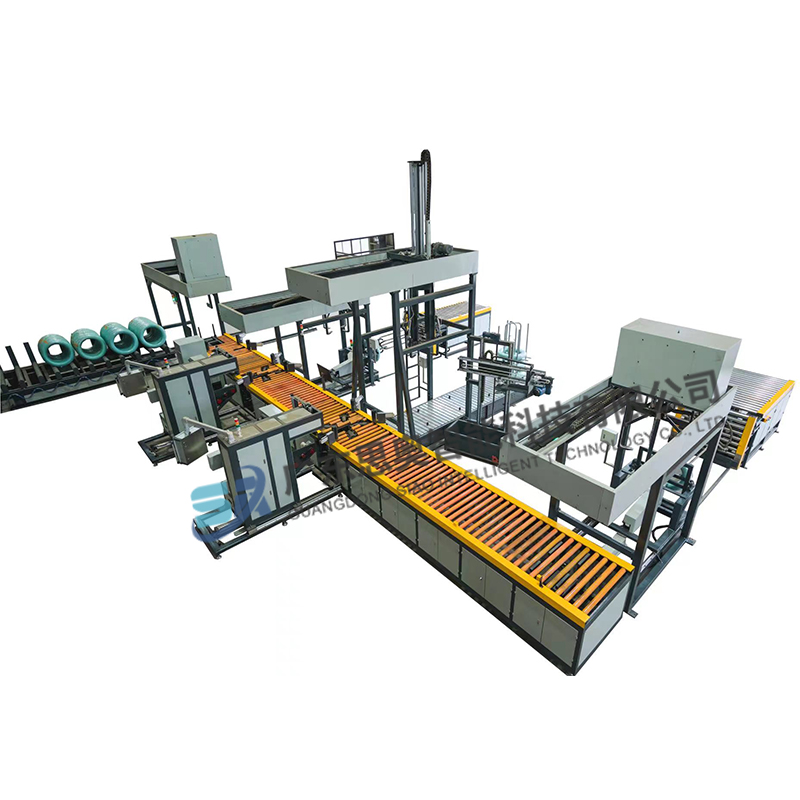
金属带缠绕包装机多用于钢带、铜带、铝带卷材的裹包防护,缠绕膜、防锈纸包覆在卷材外圈,起到防尘防锈、防刮碰的作用。调试围绕卷材支撑、膜架张力、旋转调速、正反转逻辑开展,解决卷材跑偏、膜层松紧不一、断膜、裹包重叠紊乱等问题,适配立式、卧式机型。
一、调试前点检核对
1.机械部分:托辊、支撑轮无卡滞,轴承无异响;托辊表面橡胶层无凸起、破损,避免刮伤金属带表面;膜架导轨、滑座顺滑,链条、同步带松紧适度。
2.电气与传感器:光电定位、限位开关、断膜感应信号正常,急停按钮动作可靠;变频调速、张力控制器接线稳固。
3.耗材核对:缠绕膜、VCI防锈纸规格匹配,膜卷安装居中,膜卷内孔和胀轴间隙合适,无偏心晃动。
4.卷材放置:卷材吊装到位,落在托辊中间,端面尽量和托辊轴线保持垂直;卷材边缘毛刺提前清理,防止划破薄膜。
二、张力调试规范
张力是管控膜层松紧的核心,张力过大容易拉薄、拉断薄膜,还会挤压金属带边缘造成压痕;张力偏小,膜层松垮,转运时容易散包。
1.初始调试:先设置低张力试包,观察膜面状态;PE缠绕膜偏薄,张力取值偏小;复合防锈纸、厚膜可适当增加张力。
2.分段张力:起头缠绕阶段张力略低,方便人工固定膜头;中间缠绕段张力稳定;收尾降张力,防止末端膜层拉扯回弹。
3.张力联动:支持调速联动的机型,转速升高时同步微调张力,避免转速变快后膜材瞬间被拉紧。
4.管控标准:膜层贴合卷材表面,无褶皱、无拉伸发白,用手轻推膜层不会轻易滑动,即为合适张力。
三、调速调试规范
调速包含卷材旋转速度、膜架进给速度,两者配比决定缠绕重叠率。
1.转速基础设置:金属卷材表面硬度高,优先中低速起步,防止高速旋转带来离心力引发卷材窜动;薄带、窄带卷材转速减小,宽幅厚钢带可适当提高。
2.重叠率匹配:调整膜架进给速度,控制重叠比例,常规防锈包装重叠30%~50%;需要加强防护、多层裹包的可提高到50%以上。进给速度快,重叠变少;进给慢,重叠增加。
3.加减速管控:启动、停止阶段设置缓启动、缓停止,避免瞬间启停冲击,造成膜层堆叠或者瞬间拉断膜材。
4.调速验证:连续试包2卷,对比卷材首尾、中间位置的膜层疏密,整卷重叠均匀,没有局部密、局部稀疏的现象。
四、正反转逻辑调试规范
正反转用于交替缠绕,让膜层排布更均匀,部分机型支持单向缠绕。
1.换向点位设定:依靠光电或者行程限位识别卷材端面,换向位置预留余量,不要紧贴卷材边缘换向,防止膜架撞击卷材。
2.换向延时:换向时增加短暂停顿,托辊转速、膜架进给先降速再换向,避免换向瞬间拉扯薄膜。
3.圈数设置:正转缠绕圈数、反转缠绕圈数按需设定,首尾多缠绕几圈加固,防止运输散包。
4.异常保护:换向卡顿、信号丢失时,设备触发停机,避免膜材持续缠绕打结。
五、卷材跑偏调试与管控
卷材跑偏多由支撑、同轴度、托辊水平问题引发,是高频不良。
1.托辊水平校准:用水平仪校正前后托辊,保证两根托辊平行等高;托辊一端高一端低,卷材会持续往高侧窜动。
2.对中调节:调整托辊两侧挡轮、限位机构,挡轮和卷材端面预留少量间隙,不要硬顶卷材,避免端面挤压划伤;
3.卷材同心度:卷材本身卷绕不齐、端面不齐,优先在前段工序改善;设备端可以减小转速,减小离心力带来的偏移;
4.跑偏补偿:部分机型支持微调托辊倾角,微量倾斜托辊,抵消卷材偏移趋势;倾角不可调太大,否则会造成膜层一边紧一边松。
5.试跑验证:空载托辊先空转,再放卷材低速旋转,观察卷材轴向移动,稳定不窜动再开启缠绕。
六、松紧不均的综合管控对策
1.膜卷偏心:膜卷安装偏心,旋转时张力忽大忽小,重新摆正膜卷,胀轴锁紧到位;
2.托辊磨损不均:托辊橡胶局部磨损,和卷材接触间隙变化,更换或者打磨托辊;
3.张力不稳定:张力器阻尼卡顿、气动调压不稳,清理张力机构,检查气源压力;
4.进给速度波动:导轨卡顿、链条松紧不一,加注润滑,重新张紧传动链条;
5.卷材本身外径变化:卷材端面呈锥状,可分段微调进给速度,补偿外径差异。
七、首件确认与量产巡检流程
1.换型、换膜、调整托辊位置后,低速试包首卷,检查跑偏、膜层松紧、重叠均匀度、表面有无划伤;
2.首件合格后逐步提速,连续试包2~3卷复核一致性;
3.量产巡检:膜架运行顺畅度、张力压力值、托辊温度、传感器信号;
4.停机换卷前,清理托辊表面碎屑、金属粉尘,防止刮伤下一卷产品。
八、常见不良快速排查
1.膜层松垮:张力不足、收尾未加固、转速过快
2.膜拉断、膜发白:张力设置过大、启停无缓速、卷材边缘毛刺割膜
3.持续跑偏:托辊不平行、挡轮间隙不对、卷材端面不齐
4.一边紧一边松:托辊倾斜过度、膜架走偏、膜卷偏心
5.换向打结:换向延时不足、限位信号不准、进给速度过快
九、收尾保养规范
调试结束、生产间歇,清理托辊、膜架上的残膜碎屑;导轨、链条加注润滑油;张力机构定期清洁,防止粉尘卡滞阻尼结构;传感器擦拭干净,保证信号稳定。