销售热线:13712231900 郭先生
售后热线:18926816293 郭小姐
邮 箱:sales@gdsiao.com
网 址:http://www.gdsiao.com/
地 址:广东省韶关市曲江区东韶大道21号-3号(华南装备园)
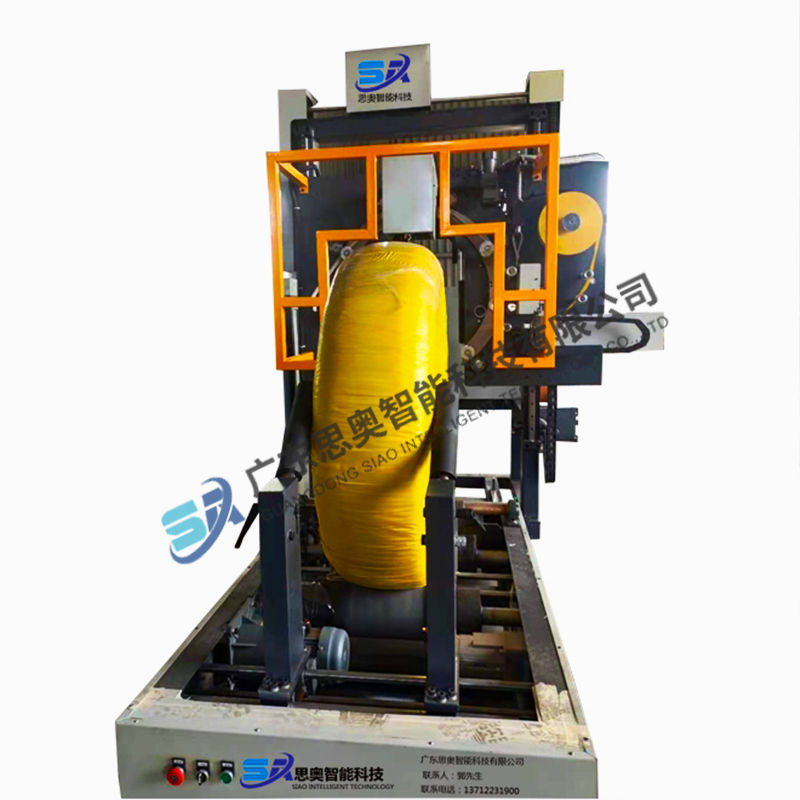
自动缠绕机膜架张力直接决定裹包作用,张力太小,膜松垮、易散包;张力过大,薄膜被拉过大,频繁断膜、压塌纸箱。张力调试要结合预拉辊转速差、缓冲阻尼、升降速度、货物棱角综合匹配,预拉伸机型和阻拉式调试逻辑不一样。
一、先分清机型基础原理
预拉伸膜架(主流):依靠两根胶辊转速差实现拉伸,拉伸比=快辊转速÷慢辊转速,薄膜先拉长再送出。张力源头就是拉伸比,再配合膜架后端阻尼微调送出张力。
阻拉膜架:没有差速拉伸辊,靠摩擦阻尼片拖住膜卷,拉伸量有限,张力受膜卷直径变化影响大,稳定性差。
核心原则:优先固定拉伸比,再微调输出阻尼,不要单纯靠阻尼硬拉薄膜。
二、松垮(包装松散、薄膜贴不紧)排查与调试
现象:薄膜褶皱、和货物之间有间隙,搬运后容易散开,膜尾翘起。
原因:有效拉伸不足、送出阻尼太小、膜架上升速度过快、转盘和膜架动作不同步。
调试步骤:
1.适度提高预拉伸比,循序渐进上调,常见LLDPE膜拉伸比200%~250%,不要一次性拉到底;
2.调大膜架末端阻尼(阻尼旋钮/弹簧压紧机构),增加薄膜送出阻力;
3.下降膜架上升速度,或者适当提高转盘转速,保证单位高度薄膜覆盖量充足;
4.检查预拉胶辊:胶层磨损、打滑是常见隐形问题,辊子打滑,设定拉伸比达不到实际拉伸成效,看着参数正常,实际拉不紧;
5.检查薄膜导向轮、导膜槽是否卡滞、跑偏,薄膜跑偏会局部松弛。
三、频繁断膜排查与调试
现象:缠绕中途薄膜撕裂,大多出现在货物棱角位置,也有在膜架内部断裂。
主要诱因:拉伸比过高、阻尼过大、尖角割膜、辊面有毛刺、膜质量差。
调试步骤:
1.调低预拉伸比,优先降到200%以内试机;硬质尖角货物(木托、金属边角)要进一步调低拉伸;
2.调小后端阻尼,减小薄膜送出拉力;
3.检查所有导膜辊、切刀、压膜片,去除毛刺、锐边;棱角突出的货垛,可在尖角位置加护角,或者调低转盘速度,减少薄膜瞬间冲击;
4.检查胶辊是否夹有碎屑、胶粒,异物挤压薄膜会形成应力点;
5.确认薄膜材质厚度:薄款膜(15μm以下)拉伸上限更低,不能照搬厚膜参数。
四、配套联动参数(容易忽略)
1.加减速设置:转盘启动、停止没有缓启动,瞬间冲击会瞬间拉断薄膜或者瞬间松膜。变频器设置软启动、软停止;
2.上下加固圈:底部加固圈张力可以略大,顶部货物偏松散时,适当减小张力,防止压塌;
3.膜架升降同步:膜架升降速度和转盘转速配比,比值稳定,裹包重叠量才均匀;重叠量一般设置30%~50%;
4.环境影响:低温环境薄膜韧性变差,更容易断膜,需要调低拉伸比。
五、典型问题快速区分
-全程都松:拉伸比不足、胶辊打滑;
-只上部松:膜架上行末端速度过快;
-固定尖角位置断膜:棱角应力集中,降拉伸、加护角;
-膜架内部断裂:阻尼过大、导辊毛刺;
-时断时松:胶辊老化打滑、阻尼弹簧疲劳。
六、调试顺序规范(流程)
1.换上合格新膜,清理胶辊、导膜通道;
2.设置基础拉伸比(200%起步),阻尼调到中等;
3.空载走一圈,观察薄膜是否均匀延展,无发白撕裂;
4.放货试包,看包裹松紧;偏松→小幅上调拉伸或阻尼;断膜→调低拉伸;
5.微调转盘、膜架速度,固定参数,保存到PLC配方,换货物时直接调用;
6.定期保养:胶辊橡胶磨损后及时更换,轴承定期注油,避免卡顿。