销售热线:13712231900 郭先生
售后热线:18926816293 郭小姐
邮 箱:sales@gdsiao.com
网 址:http://www.gdsiao.com/
地 址:广东省韶关市曲江区东韶大道21号-3号(华南装备园)
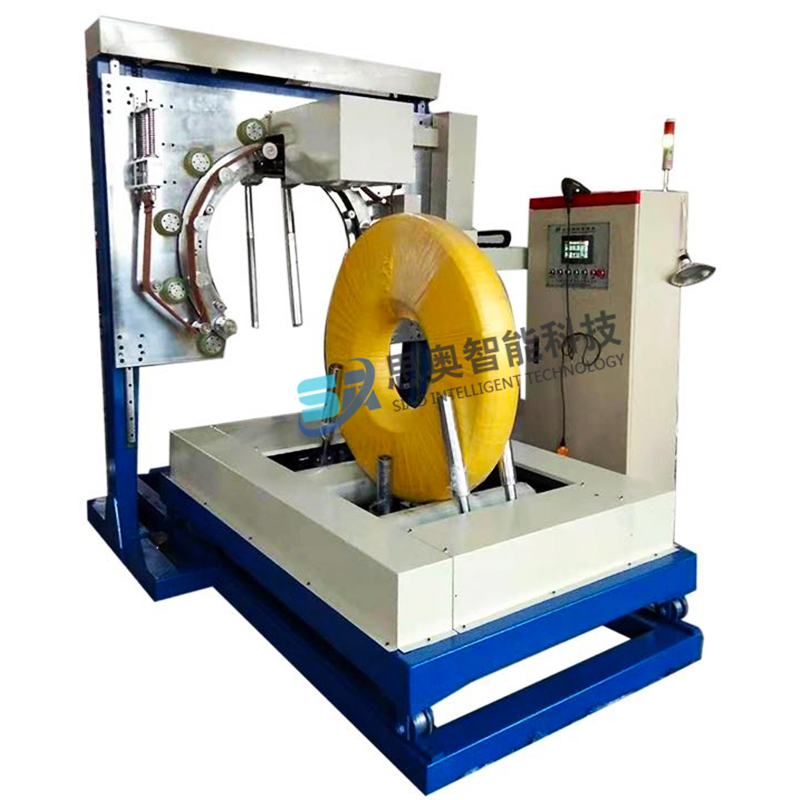
钢丝缠绕包装机依靠包胶托辊承载并带动钢丝盘卷旋转,托辊胶层是直接接触钢丝的部件。胶面破损、嵌屑、老化鼓包是钢丝表面划伤、镀层刮花主要根源,光亮丝、不锈钢丝、焊丝等高表面要求产品对此尤为敏感,日常维护以预防嵌屑、定期检查、规范更换为主。
一、胶层划伤钢丝的主要原因
1.钢丝断丝头、毛刺、氧化皮碎屑嵌入橡胶表层,随托辊持续滚动,硬质颗粒反复摩擦碾压钢丝外圈,形成线状划痕;
2.胶层老化变硬、开裂、局部掉胶,裂口边缘锋利,刮伤钢丝;
3.托辊两根胶辊高度不一致、平行度偏差,钢丝卷受力偏斜,局部压力集中,边角压擦胶面;
4.托辊转速不同步,盘卷在胶辊上打滑,钢丝和胶面相对摩擦;
5.胶辊表面残留硬化防锈纸渣、胶带残胶,形成凸起硬块。
二、日常巡检维护规范
1.班前目视检查
每班开机前打开防护罩,目视检查两根托辊胶面,重点查看有没有嵌入钢丝碎屑、裂纹、鼓包、掉块。发现细小钢丝刺扎进胶层,立刻停机,用尖嘴钳取出碎屑,再打磨胶面凸起。
注意:不能直接继续生产,碎屑一次划伤一批盘卷,返工成本很高。
2.定期清洁胶面
使用软毛刷吹扫胶辊缝隙;顽固粘胶、纸渣用软抹布蘸少量中性清洗剂擦拭。禁止砂纸、钢丝刷打磨胶面,打磨会留下细密沟槽,更容易卡钢丝屑,形成恶性循环。
3.定期检查平行度与高差
两根托辊必须保持水平、平行。长期受力、轴承磨损会造成一高一低,盘卷跑偏、局部挤压。可用直尺靠在胶辊表面校验,偏差超标时调整轴承座安装垫片。
4.润滑轴承,避免打滑不同步
托辊两端轴承缺油、卡顿,会造成两辊转速不一致,盘卷在胶面上打滑摩擦。按保养周期加注润滑脂;轴承异响、窜动时及时更换轴承。
三、分级处置方案
-轻微嵌屑、轻微凸起:取出碎屑,用细海绵砂纸(极细目数)轻微修平凸起位置;
-局部小裂纹、表层硬化:密切跟踪,缩短巡检频次,做好记录,计划定期更换;
-大面积开裂、掉胶、多处扎孔、胶层脱壳:直接更换包胶辊,不要修补继续使用。橡胶和金属辊芯脱开后,转动时会偏心跳动。
四、配套工艺预防措施
1.来料预处理
钢丝盘卷上料前,提前清理外露飞边、断丝头、尖锐毛刺,防止钢丝头扎进胶辊。高光亮钢丝建议增加前置毛刷清理工位。
2.张力和转速匹配
张力不能过大,盘卷外圈压紧后,钢丝更容易挤压胶面、压入碎屑;回转速度、托辊转速匹配合理,减少相对滑动。
3.选择适配胶材
高表面要求焊丝、不锈钢钢丝,选用耐磨聚氨酯PU胶层,弹性适中、不易嵌屑;普通黑橡胶耐磨差、更容易扎丝,适合低表面要求普通线材。
4.加装简易挡屑结构
可在托辊两侧增加挡料刮板,阻挡钢丝碎屑落入胶辊根部缝隙,减少堆积。
五、典型故障快速判断
-划痕位置固定不变,每一卷同一个方位划伤:托辊胶面有固定硬质异物、裂口;
-划痕长短不一、随机出现:频繁嵌屑,来料毛刺多或者胶面孔隙大;
-钢丝外圈有压痕:胶辊鼓包、脱胶偏心。
六、更换托辊后的验收要点
换新胶辊后,先空载试运行,确认转动无跳动;再试包一卷钢丝,检查钢丝表面,确认无划痕后再批量投产;同时复测两辊平行度、同步性。
总而言之,托辊胶层维护核心逻辑:防碎屑嵌入优先,定期检查,不带病生产。对于表面要求高的线材,建议建立胶辊更换台账,按生产吨数定期更换,而不是等到划伤钢丝才停机处理。