销售热线:13712231900 郭先生
售后热线:18926816293 郭小姐
邮 箱:sales@gdsiao.com
网 址:http://www.gdsiao.com/
地 址:广东省韶关市曲江区东韶大道21号-3号(华南装备园)
环体缠绕包装机依靠托辊支撑带动环件转动,回转环带动膜架环绕包覆,托辊定心决定工件运转是否居中,重叠度影响薄膜包覆的连续性,两项参数配合调整,减少薄膜偏斜、局部露底、松紧不一等情况。
调试前期先做构件检查。托辊表面的膜屑、油污清理干净,包胶层出现磨损、脱胶会造成工件打滑、摆动;托辊轴承转动顺畅,不存在卡滞异响。回转环轨道、导向轮、拖链线路一并检查,确认回转动作平稳,夹膜、断膜机构动作正常。工件吊装放置前,核对工件外径、宽度,选用匹配的托辊间距档位。
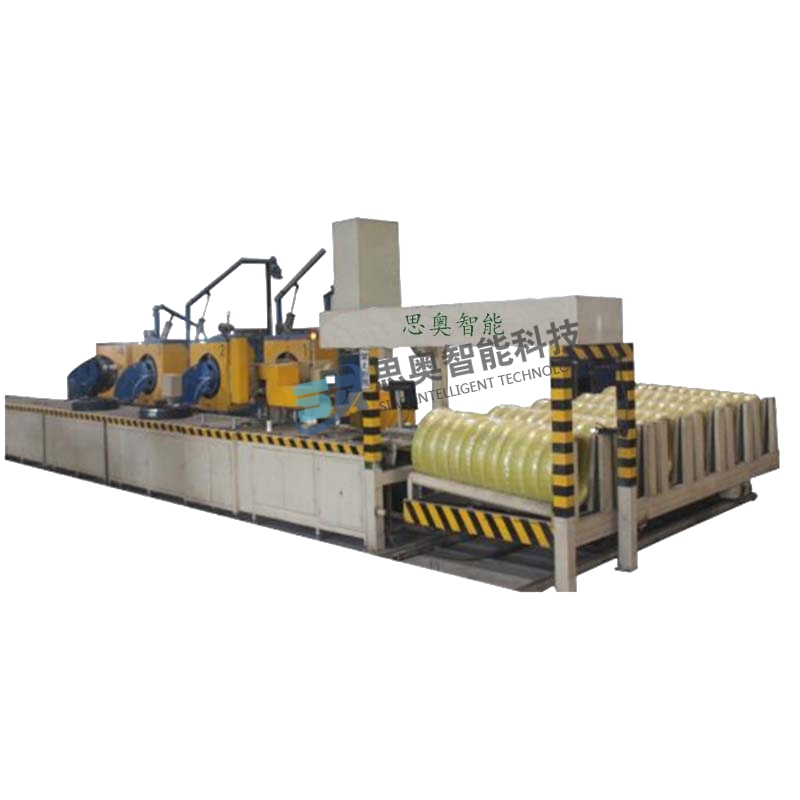
托辊定心调节,主要调整两侧托辊的开合位置与水平高度。两侧托辊同步进退,让环件圆心和回转环中间保持重合。工件放上去之后点动试运行,观察工件运转轨迹,工件往一侧偏移,对应微调同侧托辊支撑位置。两侧托辊高度保持一致,一高一低会让工件运转时上下跳动,薄膜跟着跑偏。
托辊的驱动转速需要和回转环速度匹配。托辊带动环件自转,回转环带着膜架公转,两个动作形成螺旋缠绕路径。托辊转速偏快,薄膜叠幅收窄;托辊转速偏慢,薄膜重叠量变大。光滑的钢带、抛光金属卷容易打滑,不要一次性调高托辊转速,避免工件和托辊之间产生相对滑动,造成薄膜褶皱。定心完成后锁紧托辊固定座,防止运转震动带来移位。
重叠度是相邻两道薄膜的覆盖占比,依靠回转环移动速度和工件自转速度配比控制。面板上调整环体轴向进给速度,进给慢,重叠比例升高;进给快,重叠比例下降。防护要求高、需要防潮防锈的工件,重叠比例设置偏高;仅做简易防尘包装,可适当拉低重叠比例,减少薄膜消耗。
调试先采用低速空载试运行,再放置工件试包。试包一段之后停下观察薄膜排布,薄膜一边重叠多、一边缝隙大,优先复核托辊定心;薄膜整体排布稀疏、存在裸露区域,放慢轴向进给加重叠量;多层堆叠起皱,则加快进给减小重叠。每次改动参数之后留出稳定时间,连续缠绕一段再观察成型结果。
不同类型工件的调试区间有区别。钢卷、钢带这类刚性工件,定心要求严格,运转摆动幅度控制在小幅范围;轮胎、橡胶类弹性工件,托辊支撑力度不宜过大,防止挤压形变。窄幅环件侧重定心精度,宽幅卷材除两端对齐之外,中间位置也要查看薄膜覆盖状态。
膜架张力和重叠度相互影响。张力偏大时薄膜收缩,可视重叠宽度会发生变化,要在设定好张力之后再校准重叠参数。更换不同宽度薄膜时,重叠参数也需要重新核对,膜幅变窄,同等进给速度下重叠量会下降。
调试完成之后记录托辊间距、转速配比、轴向进给参数,做好标记。更换工件规格、托辊检修拆装之后,可以对照原有参数复位。日常巡检留意工件运转摆动情况,托辊包胶老化、松动,定心状态会慢慢偏移,及时调整维护。