销售热线:13712231900 郭先生
售后热线:18926816293 郭小姐
邮 箱:sales@gdsiao.com
网 址:http://www.gdsiao.com/
地 址:广东省韶关市曲江区东韶大道21号-3号(华南装备园)
预拉伸膜架依靠辊组转速差将拉伸膜延展,张力大小直接影响薄膜裹包,张力控制不当,容易出现薄膜拉断、褶皱、裹包松散或是货物受压变形,调试结合薄膜材质、货物类型循序渐进调整。
调试前先检查膜架构件状态。查看输送胶辊表面,胶面磨损、沾附胶屑会出现打滑,拉伸比例不稳定;辊轴轴承转动保持顺滑,没有卡滞异响。薄膜安装路径按标识穿引,膜卷摆放端正,进出膜走向不歪斜,避免走膜过程产生侧向拉扯。气源、变频线路检查完毕,空载试运行,确认膜架升降、辊筒转动动作顺畅。
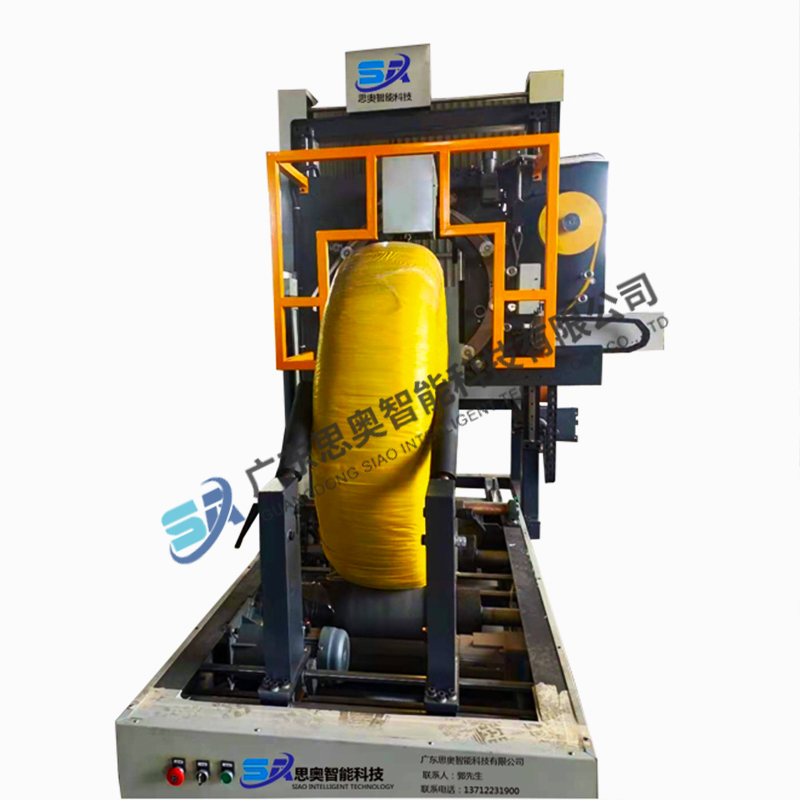
预拉伸比例是张力的基础,通过前后拉伸辊的转速差实现。面板上调整拉伸参数,数值代表薄膜延展倍率。拉伸比例偏低,薄膜延展不足,回缩力弱,包裹后容易松包,耗材用量也会增加;拉伸比例偏高,薄膜厚度过度变薄,韧性下降,缠绕拐角位置容易撕裂。普通PE缠绕膜有适配区间,薄款软膜、高粘膜的可调范围会更窄。
辅助张力阻尼用来微调走膜阻力。阻尼结构多设置在放膜端,阻尼偏大,放膜阻力升高,膜路持续紧绷;阻尼偏小,膜卷出膜松弛,容易堆膜、跑偏。阻尼和预拉伸比例相互配合,预拉伸参数固定后,小幅改动阻尼,就能微调薄膜进入拉伸辊时的初始拉力,减少忽紧忽松的现象。
不同货物对应的张力设置存在差别。硬质箱体、标准栈板货物,可以维持相对稳定的张力;软包、泡沫、容易挤压塌陷的货品,张力不宜偏高,薄膜回缩会挤压产品造成形变。偏高、堆叠松散的货垛,底层缠绕段张力适度增大,上层适当减小,防止上层薄膜拉扯造成货物移位。
走膜速度变化时张力会产生波动。膜架升降快慢、转盘转速变快,薄膜瞬时拉力上升,高速工况下更容易断膜。改动转盘速度之后,同步复核张力状态,速度加快可适度下调拉伸比例,预留缓冲空间。缠绕起始和收尾段,部分机型有单独张力补偿,用来改善起膜、断膜位置的贴合度。
观察成型状态判断张力是否合适。薄膜表面平整、没有发白过度拉伸痕迹,包裹后紧贴货物,不易滑动,属于合适状态;膜面发白、一拉就断,偏向张力偏大;薄膜松弛、层间起皱、转运后散开,偏向张力不足。每次调整参数之后缠绕一托样品,静置片刻再查看薄膜回缩后的状态,不要只看缠绕瞬间成效。
膜卷余量变化也会带来张力偏移。新膜卷直径大,转动惯量高,放膜更顺畅;临近用完的小膜卷,阻力上升,拉力会小幅变大。批量生产时留意膜卷更换后的变化,必要时小幅修正阻尼。
调试完成之后保存对应的工艺配方,记录拉伸比例、阻尼档位、转盘速度,对应不同规格薄膜和货物分类调用。日常维护定期清洁胶辊,老化胶辊及时更换,胶辊打滑会让实际拉伸值和设定参数不一致,张力反复漂移。